EN
 AR
 FR
 DE
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 ID
 LV
 VI
 HU
 MS
 GA
 BE
 YI
 EU
Como é fabricado o painel de proteção contra radiação de tungstênio?
A fabricação de painéis de proteção contra radiação de tungstênio depende principalmente do processo de metalurgia do pó (o método mais maduro e amplamente utilizado). As etapas detalhadas são as seguintes:
Processo principal: Metalurgia do Pó
Este processo é adequado para a produção em massa de painéis de proteção contra radiação de tungstênio planos, de grande porte ou de formato padrão, com vantagens de qualidade estável e baixo custo.
Preparação e mistura de pó
Seleção de matéria-prima: Use pó de tungstênio de alta pureza (pureza ≥99,9%) como material principal e adicione pós de elementos de liga (níquel, ferro ou cobre) em uma proporção de 3% a 15%. O níquel e o ferro atuam como ligantes para melhorar as propriedades mecânicas e a usinabilidade do painel; para cenários de proteção contra radiação de nêutrons, pó de boro pode ser adicionado para aumentar a capacidade de absorção de nêutrons.
Mistura uniforme: Coloque o pó misturado em um misturador de alta eficiência e adicione uma pequena quantidade de aglutinante orgânico (por exemplo, parafina) para melhorar o desempenho de ligação das partículas de pó. Misture por 2–4 horas sob vácuo ou proteção com gás inerte para garantir distribuição uniforme de cada componente.
Moldagem
Prensagem isostática a frio (CIP): Esta é a etapa de moldagem do núcleo para painéis grandes. Coloque o pó misturado em um molde flexível (por exemplo, molde de borracha) e coloque-o em uma prensa isostática fria. Aplique alta pressão (100–300 MPa) uniformemente em todas as direções para formar um painel vazio com o tamanho e densidade inicial necessários (densidade relativa ≥60%).
Prensagem de matriz: Para painéis pequenos ou finos, use um molde de metal rígido para moldagem por compressão direta, que é mais eficiente, mas adequado para formas simples.
Sinterização
Coloque o branco prensado em um forno de sinterização com atmosfera de hidrogênio (o hidrogênio é usado para evitar a oxidação do pó de tungstênio). Aumente a temperatura para 1400–1600°C a uma taxa de aquecimento controlada e mantenha-a aquecida por 2–6 horas.
Durante a sinterização, o ligante volatiliza e as partículas do pó sofrem difusão e ligação atômica, realizando a densificação. A densidade relativa do branco final pode chegar a 95% –99%, atendendo aos requisitos de desempenho de proteção contra radiação.
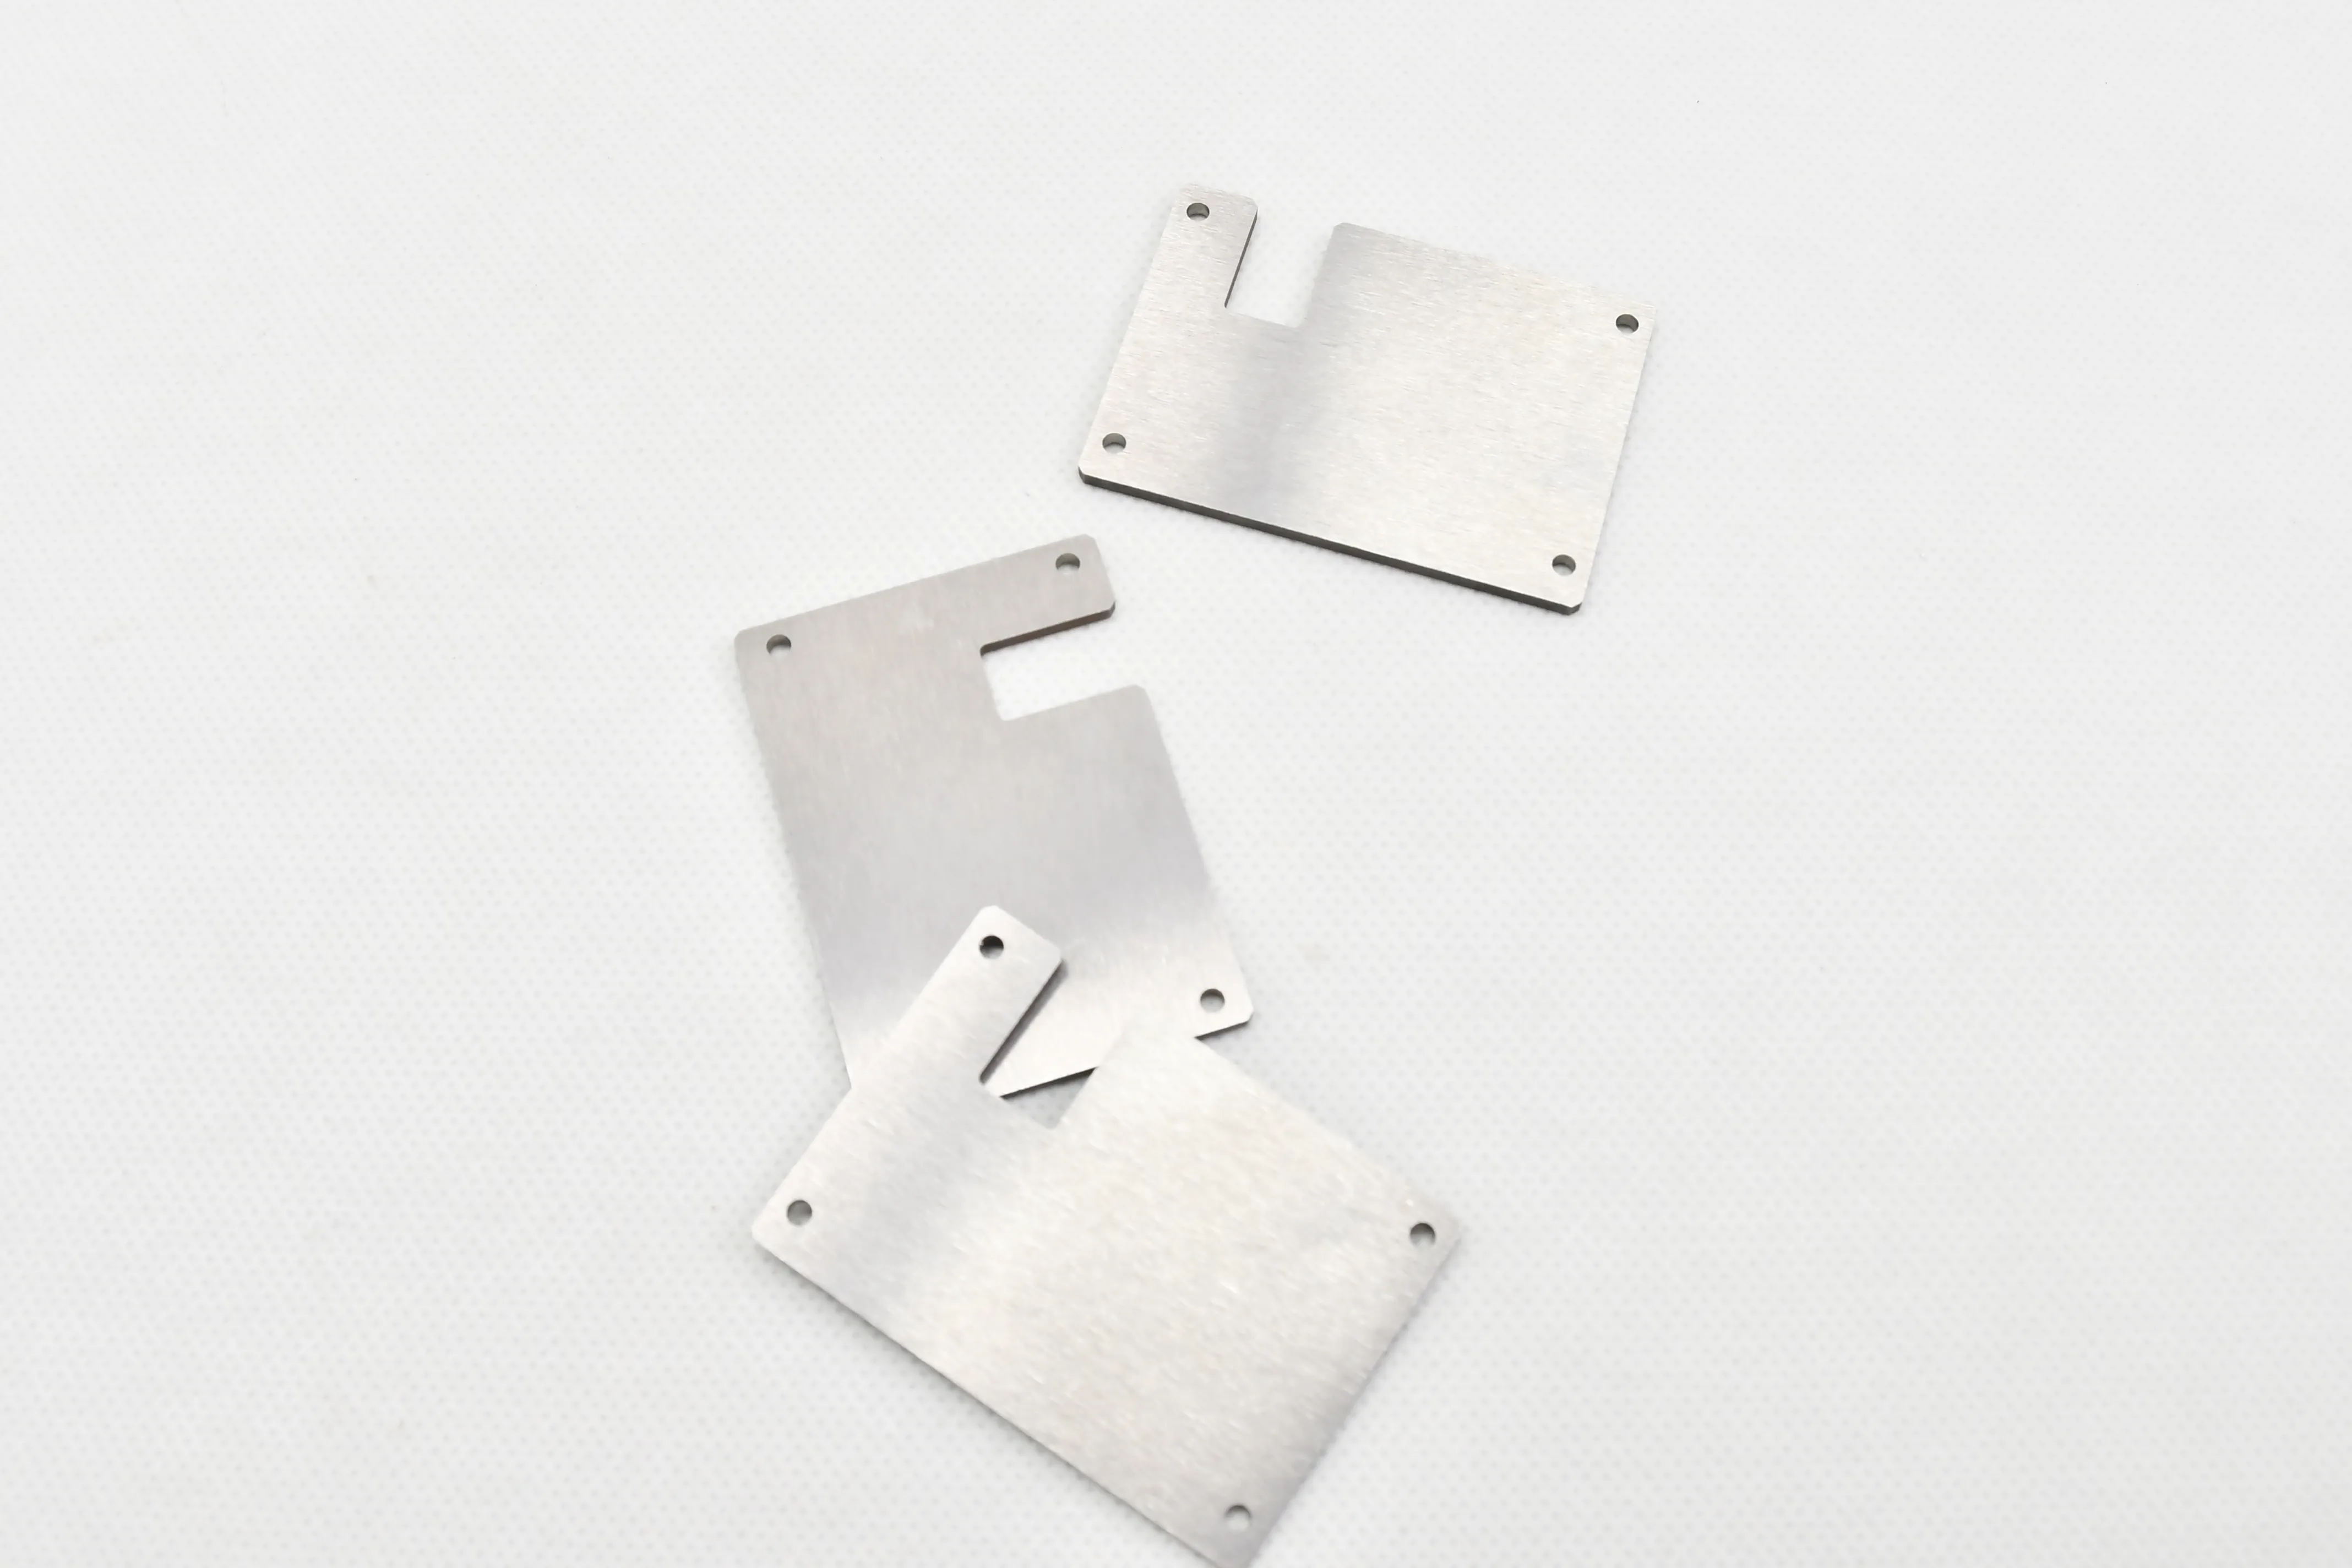
Usinagem de Precisão
Use máquinas de corte CNC, retificadoras e furadeiras para processar a peça sinterizada. O segredo é controlar a tolerância de espessura (±0,1 mm) e o nivelamento do painel e processar furos de instalação, ranhuras ou chanfros de borda de acordo com os desenhos do cliente.
Para painéis que precisam ser montados em equipamentos de blindagem, a usinagem de precisão garante a precisão correspondente da estrutura de conexão.
Tratamento de superfície
Tratamento anticorrosivo: Realizar galvanoplastia (niquelagem, zincagem) ou passivação na superfície do painel para melhorar a resistência à corrosão e evitar oxidação em ambientes úmidos.
Polimento de superfície: Para painéis usados em cenários de equipamentos médicos ou de precisão, faça o polimento da superfície para reduzir a rugosidade da superfície (Ra ≤0,8 μm) e melhorar a qualidade da aparência.
Inspeção de Qualidade
Teste os principais indicadores de desempenho: densidade (16,5–18,5 g/cm³), eficiência de proteção contra radiação (teste taxa de atenuação de raios X/raios γ), tolerância dimensional e resistência mecânica.
Realize a detecção de vazamentos para aplicações da indústria nuclear para garantir que não haja riscos de vazamento de radiação.